
工艺原理与适用结构
CNC 加工通过数控程序控制刀具与工件的相对运动,从坯料上去除材料,形成所需的尺寸和结构。可将铣削、车削及辅助工序组合,适合壳体、支架、轴套等定制零件。
了解我们的加工能力。我们会根据图纸及技术要求评估可加工性,再确认加工方案与报价。

按图纸定制机械零件,根据材料、结构与技术要求安排加工工艺。
CNC 加工通过数控程序控制刀具与工件的相对运动,从坯料上去除材料,形成所需的尺寸和结构。可将铣削、车削及辅助工序组合,适合壳体、支架、轴套等定制零件。
工艺规划会评估基准选择、余量、薄壁变形及装夹次数。关键配合尺寸应在图纸中标明,并在加工前确认检验方式。
请提供二维图纸、三维模型、材料和数量。我们会评估关键尺寸、工艺要求与交期,确认加工方案和报价。
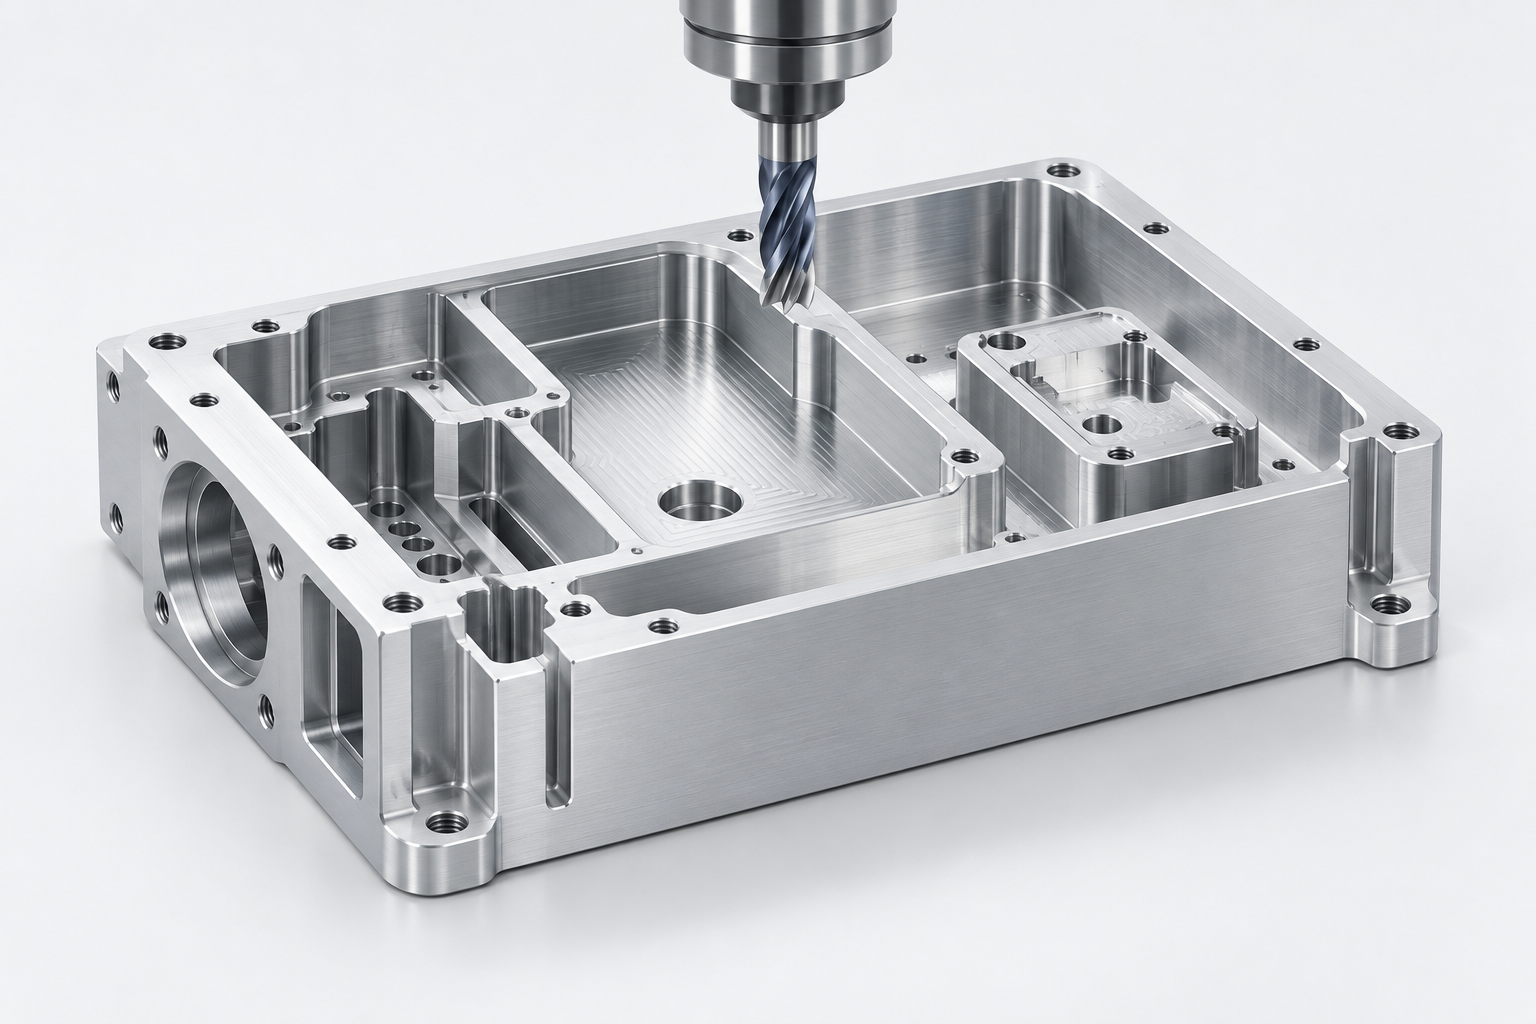
通过铣削加工壳体、板件、型腔及复杂曲面,满足多面结构的加工需求。
铣削使用旋转刀具去除材料,可加工平面、台阶、槽、型腔、孔系和曲面。多轴加工可以改变刀具与工件的相对姿态,处理多面或复杂结构。
刀具直径会影响内角半径,深腔和薄壁会影响可达性及稳定性。报价前需要检查深宽比、内角要求、基准及表面粗糙度,选择粗加工与精加工顺序。
立式、卧式及五轴设备支持不同零件结构。尺寸、公差和装夹方案根据图纸评估。

加工轴类、套筒、法兰及其他回转类零件,覆盖外圆、内孔与螺纹特征。
车削通常使工件旋转,由刀具沿轴向或径向进给,形成外圆、内孔、端面、锥面、沟槽及螺纹。适合轴、套筒、衬套和法兰等回转体。
长细轴与薄壁套筒需重点考虑支撑和变形。多个同轴特征的基准、圆跳动、螺纹规格和配合公差,应在图纸中明确。
根据零件结构选择车削或车铣复合工艺,关键配合尺寸、表面要求及批量需求在报价阶段确认。
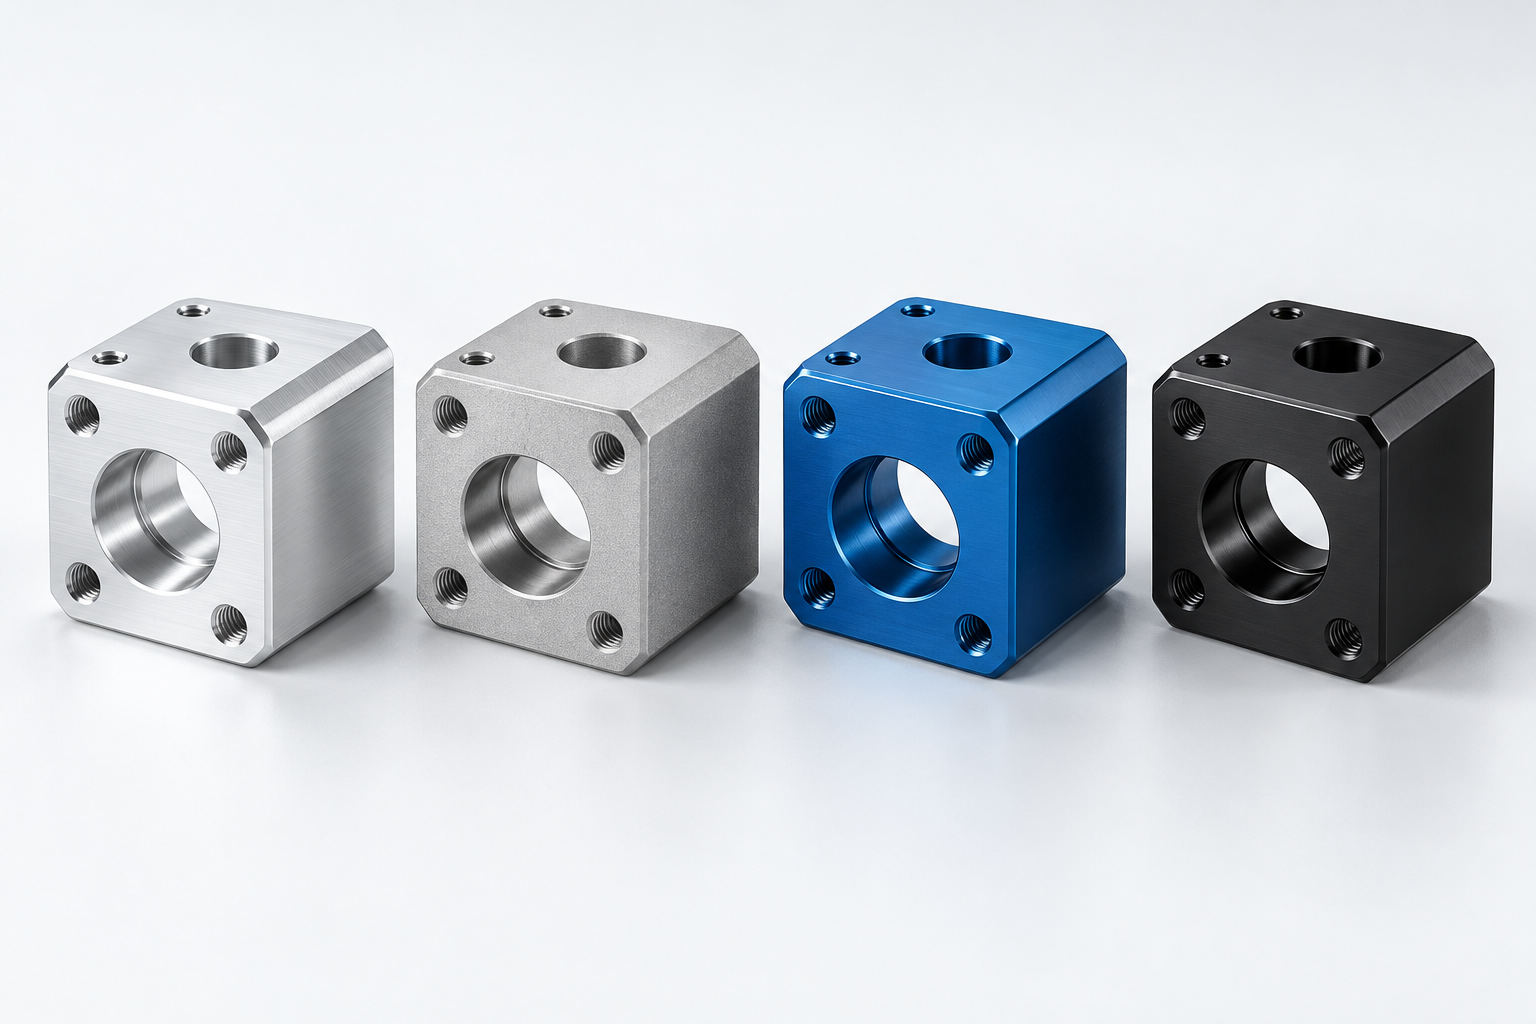
根据零件用途和外观要求,沟通适合的表面处理方案。
表面处理用于调整外观、表面状态或功能性要求。阳极氧化、喷砂、镀层等是常见工艺示例,具体可选方案需要按材料与用途确认。
处理可能改变尺寸、表面粗糙度及配合关系。应明确颜色、膜厚、遮蔽区域和检验标准,关键配合面需说明处理前还是处理后验收。
请注明所需处理工艺、颜色、膜厚、粗糙度及适用标准。具体处理方式、材料适配性和交期经评估后确认。

根据装配图与物料清单,沟通零件配套及机械总成组装需求。
总成组装将加工件与约定的标准件按装配图连接,形成机械组件。过程可能涉及定位、压配、螺纹连接及装配顺序安排,具体范围按项目确认。
需核对 BOM 版本、零件标识、配合间隙、紧固要求和检查项目。外购件供货责任、功能验收与包装状态应在生产前约定。
请提供装配图、BOM、配合要求及验收标准。我们会确认组装范围、外购件责任和检查项目。